Notizia
Casa / Notizia / Notizie del settore / come saldare l'ottone: applicazioni, criteri di selezione e guida pratica

La saldatura dell'ottone è una di quelle abilità che sembrano facili in una mano esperta e testarde in una nuova. Calore, fondente e riempitivo sono gli unici tre ingredienti, ma la differenza tra uno spinello che scorre come il vetro e uno che si appallottola sulla superficie di solito si riduce a piccoli dettagli che nessuno menziona. Trafileremo tubi in ottone e rame nel nostro stabilimento dal 1994 e i nostri team di officina continuano a prendere piccole lezioni ogni anno. Questa guida raccoglie i punti più importanti quando si salda l'ottone, sia che si stiano unendo i raccordi su un banco o assemblando un tubo su una linea di produzione.
L'ottone è una lega di rame e zinco e lo zinco cambia le regole del gioco rispetto alla saldatura del rame puro. Lo zinco si ossida rapidamente, si deposita proprio in superficie ed emana un odore rivelatore quando uno spinello viene spinto troppo caldo. L'ottone surriscaldato sviluppa una pelle opaca, annerita, a volte bucherellata dove lo zinco è bruciato dalla superficie, e quello strato danneggiato indebolisce il metallo e resiste alla bagnatura mediante saldatura.
La scelta della lega è importante più di quanto ammettono molte guide. Gli ottoni rossi come il C23000, con il loro contenuto di zinco inferiore, si saldano quasi come il rame. Gli ottoni a cartuccia nella gamma da C26000 a C27000, le leghe dietro la maggior parte dei tubi di ottone trafilati, si saldano in modo molto affidabile una volta che la superficie è stata appena pulita. I gradi a lavorazione libera contenenti piombo sono i problemi, perché gli ossidi di piombo interferiscono con la bagnatura. Se stai acquistando un tubo per un assemblaggio saldato, sappi esattamente quale grado è sul tuo banco; nostro Tubo in ottone C27000 esiste in gran parte perché i clienti continuavano a chiedere una qualità che si comportasse in modo prevedibile sotto una torcia.
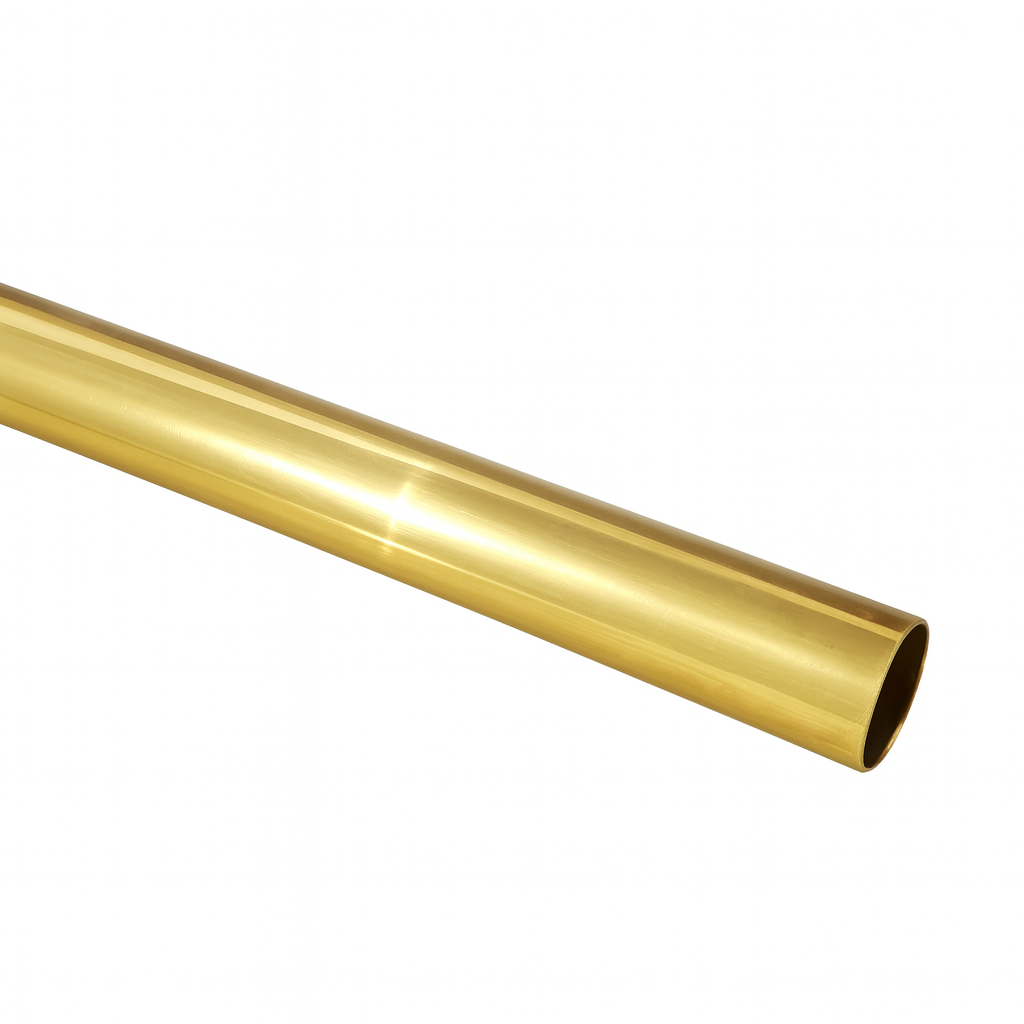 Tubo in ottone H65 (C27000). Tubo in ottone H65 (C27000). is a brass alloy with approximately 65% copper and 35% zinc content. Its properties fall between those of H68 and H62 brass tubes, offering a... Visualizza il prodotto →
Raccogli tutto prima di collegare il ferro o accendere la torcia. Le interruzioni nel mezzo di una canna sono il modo in cui si verificano le articolazioni fredde. Gli elementi essenziali:
Esegui i passaggi in ordine e resisti alla tentazione di saltare avanti. La saldatura premia la sequenza molto più della velocità.
Ogni giunto fallito che abbiamo mai aperto è tornato a questo passaggio. Lucida entrambe le superfici di accoppiamento con tela smeriglio finché non vedi l'ottone nudo e brillante, quindi rimuovi la polvere con alcool. L'unto delle dita è considerato contaminazione, quindi maneggiare le parti pulite dai bordi. Il flussante protegge il metallo già pulito; non pulisce il metallo che non lo è.
L'azione capillare, la forza che attira la saldatura in uno spazio vuoto, funziona solo attraverso uno spazio ristretto. Cercare uno spazio compreso tra 0,05 e 0,15 mm circa tra il tubo e il raccordo. Un giunto allentato ingoia la saldatura e continua a perdere, mentre un giunto così stretto da richiedere forzatura non lascia alcuno spazio per il riempitivo. Sostenere le parti in modo che non possano spostarsi durante il lavoro.
Spennellare una pellicola sottile e uniforme sulla superficie maschio e nella coppa del raccordo. Sottile è la parola chiave: uno strato pesante bolle, schizza e intrappola i vuoti. Tenere il flusso lontano dalle filettature e lontano da qualsiasi punto in cui i residui sarebbero difficili da eliminare in seguito.
Tocca il riempitivo sulla cucitura e sposta la fonte di calore su entrambe le parti, lasciando che sia il metallo stesso, e non la fiamma o la punta del ferro, a sciogliere la saldatura. Durante un lavoro con la torcia, mantieni la fiamma in movimento in ampi cerchi e concedi più tempo alla parte più pesante, perché il calore viene assorbito prima dalla massa più grande. Quando l'ottone è sufficientemente caldo, la saldatura che tocca la giuntura si scioglie istantaneamente e scompare nello spazio vuoto. Se il filo si ferma e fa delle bolle, la giuntura è ancora fredda.
Alimentare il filo appena sufficiente per far suonare il giunto; un filetto piccolo e regolare alla bocca è la firma di uno intero. Quindi togliere il fuoco e non muovere nulla mentre la lega si solidifica. La canna passa da lucida a opaca mentre si congela, e quel mezzo secondo è esattamente il momento in cui le mani affrettate creano una canna rotta.
Una volta che la giuntura è fredda al tatto, lavala in acqua tiepida e strofina con la spazzola. Lasciati sul posto, i residui di colofonia sono leggermente corrosivi e il flusso solubile in acqua lascerà macchie verdi in pochi giorni in condizioni umide.
Anche le mani attente incontrano la stessa manciata di fallimenti. Ecco come li diagnostichiamo in officina:
| Sintomo | Causa più probabile | Soluzione pratica |
|---|---|---|
| Le sfere di saldatura si sollevano e non si bagnano | Superficie ossidata o flusso esausto | Ripulire nuovamente il metallo lucido e applicare un nuovo flusso |
| La saldatura non verrà attirata nello spazio vuoto | Riscaldamento irregolare o spazio troppo ampio | Riscaldare entrambe le parti in modo uniforme e rimontarle con uno spazio più stretto |
| L'ottone diventa opaco e annerito | Surriscaldamento e combustione dello zinco dalla superficie | Abbassare il fuoco, mantenere la fiamma in movimento, accorciare l'esposizione |
| Joint piange sotto pressione | Un vuoto lasciato dal flusso intrappolato all'interno | Smontare, pulire accuratamente e risaldare con una pellicola più sottile |
Saldatura e brasatura sono parenti stretti e la linea di demarcazione è la temperatura. Al di sotto di 450°C (840°F) stai saldando; sopra di esso stai brasando. I giunti saldati sono rapidi, delicati sul metallo di base e ideali per lavori elettrici, ottone decorativo e impianti idraulici a bassa pressione. La brasatura, in genere con un riempitivo a base di argento, produce giunti molto più resistenti che respingono vibrazioni, pressione e calore, motivo per cui i produttori di sistemi di refrigerazione e HVAC brasano quasi tutto. Adatta il processo alla pressione e alla temperatura di servizio del pezzo finito, non al metodo che ritieni più veloce quella mattina.
Nessun flusso o mano ferma può salvare materiale incoerente. Lo spessore della parete che si sposta significa che un lato di un giunto raggiunge la temperatura molto prima dell'altro e le leghe miste in un lotto fanno sì che non esistano due giunti che si comportano allo stesso modo. Ecco perché fondiamo, estrudiamo, trafileremo e ricotteremo i tubi da un capo all'altro sotto lo stesso tetto: controllare l'intera catena è l'unico modo in cui possiamo garantire che il tubo in ottone H62, H65 e H68 che arriva al tuo molo abbia la stessa chimica, temperamento e finitura del campione che hai approvato. Per i tubi trafilati per uso generale, la nostra gamma standard di tubi in ottone copre le dimensioni comuni; se le giunture saranno formate, svasate o piegate dopo la saldatura, il grado più morbido H68 perdona di più.
 Tubo in ottone L'ottone è una lega di rame e zinco. Ha buone proprietà meccaniche e di lavorazione, quindi è ampiamente utilizzato nella produzione di tubi. Perché ha una buona corrosione... Visualizza il prodotto →
 Tubo in ottone H68 (T26300). Tubo in ottone H68 (T26300). is a brass alloy with approximately 68% copper and 32% zinc. It stands out among many brass alloys due to its excellent overall performance and... Visualizza il prodotto →
Prendi una manciata di ritagli di scarto, esegui i passaggi alcune volte e la saldatura dell'ottone smetterà di sembrare chimica e inizierà a sembrare ritmo. Pulisci brillantemente, adattalo saldamente, diluisci il flusso, riscalda il metallo e lascia che l'azione capillare faccia il tiro. Se il tuo progetto prevede anche la sagomatura del tubo prima della giunzione, la nostra guida per piegare i tubi di ottone senza piegature si abbina naturalmente a questa. E quando hai bisogno di tubi in ottone o rame di qualità uniformi e adatte alle giunture, siamo sempre lieti di parlare di dimensioni, standard e quantità.
Cos'è un tubo di rame a parete spessa? Il tubo di rame a parete spessa, noto anche come tubo di rame a parete spessa senza cucitura, è un tubo metallico ad alte prestazi...
Vedi dettagli
Panoramica e importanza del tubo capillare di rame Nei moderni sistemi di controllo industriale e di controllo della precisione, la miniaturizzazione e l'elevata precisi...
Vedi dettagli
Cos'è un tubo di rame? Analisi della composizione del materiale e caratteristiche di base Definizione del tubo di rame Il tubo di rame è un oggetto tubolare fatto di ...
Vedi dettagli
Comprensione delle provette quadrate di rame: composizione, voti e applicazioni tipiche Tubi quadrati di rame sono estrusioni specializzate che combinano la conduttivit...
Vedi dettagli
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Tutti i diritti riservati.

