Notizia
Casa / Notizia / Notizie del settore / Come brasare l'ottone: la guida passo passo per giunti resistenti e senza perdite

L'ottone per brasatura differisce fondamentalmente dalla brasatura o dalla saldatura del rame. Il contenuto di zinco più elevato richiede metalli d'apporto diversi, un riscaldamento più controllato e una chiara comprensione dei giochi dei giunti. Senza il giusto approccio, si rischiano porosità, giunture deboli o addirittura la vaporizzazione dello zinco dal metallo di base. Questa guida illustra le decisioni pratiche che devi prendere prima di accendere la torcia.
La brasatura avviene a temperature superiori a 450 °C (840 °F), ben al di sopra delle temperature di saldatura. L'ottone, essendo una lega di rame e zinco, risponde al calore in modo diverso rispetto al rame puro. Il principio chiave è questo: riscaldare l'assemblaggio in modo uniforme e scegliere un metallo d'apporto con un punto di fusione che consenta all'ottone di rimanere solido mentre il riempitivo scorre nel giunto per azione capillare.
Per la maggior parte dei giunti ottone-ottone o ottone-rame, i metalli d'apporto preferiti sono le leghe rame-fosforo (serie BCuP) o le leghe contenenti argento (serie BAg). Ecco la ripartizione:
| Lega di riempimento | Intervallo di fusione (°F) | Ideale per | Flusso richiesto? |
|---|---|---|---|
| BCuP-5 (15% Ag) | 1.190–1.475 | Da ottone a rame, spazi ridotti | No (sul rame), Sì sull'ottone |
| BAg-7 (56% Ag) | 1.145–1.365 | Ottone su ottone, sezioni sottili | Sì |
| BAg-22 (49% Ag) | 1.290–1.510 | Giunti ad ampio divario, buona resistenza | Sì |
| BCuP-2 (senza argento) | 1.310–1.510 | Uso limitato dell'ottone da rame a rame | Sì on brass |
I riempitivi rame-fosforo scorrono bene sul rame ma possono attaccare lo zinco nell'ottone, causando penetrazione intergranulare e fragilità. Quando si brasa l'ottone, le leghe contenenti argento generalmente producono giunti più forti e più duttili. Utilizzare sempre il flusso sulle superfici in ottone per prevenire la formazione di ossido durante il riscaldamento.
L'azione capillare, la forza che attira il riempitivo fuso nel giunto, funziona meglio entro un intervallo di gioco specifico. Per i gruppi in ottone, il gioco radiale consigliato è compreso tra 0,04 e 0,13 mm (da 0,0015 a 0,005 pollici). Troppo stretto limita il flusso; troppo largo consente al riempitivo di esaurirsi o di formare un legame debole, di solo raccordo.
Il riscaldamento irregolare provoca distorsioni, vaporizzazione localizzata dello zinco (dezincificazione) e guasti ai giunti. L'ottone conduce bene il calore ma lo fa più lentamente del rame puro. Il componente di zinco abbassa inoltre il punto di fusione della lega di base, il che significa che è possibile surriscaldare il tubo stesso prima che scorra il riempitivo.
Per la produzione o lavori ad alto volume, un forno o una configurazione di brasatura a induzione fornisce un riscaldamento uniforme e risultati costanti. Per riparazioni sul campo o prototipi, un cannello ossiacetilenico con punta da piccola a media funziona bene.
Anche i commercianti esperti hanno problemi con l'ottone. Di seguito sono riportati gli errori più frequenti e come evitarli.
L'ottone inizia a perdere zinco a circa 905 °C (1.660 °F). Lo zinco vaporizzato lascia una struttura porosa e indebolita e produce un fumo bianco e fumoso pericoloso da inalare. Lavorare in un'area ventilata e mantenere la temperatura appena al di sopra del metallo d'apporto liquidus, non molto al di sopra di esso.
Pellicola di ossido, olio o sporco bloccano il flusso del riempitivo. Pulire meccanicamente la zona del giunto con tela abrasiva o spazzola in acciaio inox, quindi sgrassare con acetone o altro solvente. Toccare le superfici pulite solo con guanti puliti.
Diversi gradi di ottone, come C26000 (ottone a cartuccia) rispetto a C36000 (ottone a lavorazione libera), si comportano diversamente sotto calore. L'ottone a lavorazione libera contiene piombo; si brasa male e potrebbe rompersi. Verificare sempre la composizione della lega e selezionare un riempitivo adatto oppure consultare la scheda tecnica del materiale.
L'ottone si espande più dell'acciaio e leggermente più del rame quando riscaldato. Negli assemblaggi multimetallo, l'espansione differenziale può disallineare il giunto prima che il riempitivo si solidifichi. Alcuni fornitori progettano assemblaggi di tubi in rame brasato che tengono conto di questa espansione, garantendo un'integrità uniforme del giunto attraverso le combinazioni di materiali.
Quando sono necessari componenti o assemblaggi in ottone brasato in grandi volumi, la qualità del materiale di base e la consistenza del processo di brasatura contano tanto quanto la tecnica. Un produttore rispettabile utilizza forni ad atmosfera controllata o stazioni di brasatura a induzione per eliminare l'ossidazione e mantenere una qualità uniforme dei giunti. Cerca fornitori che offrano una gamma di 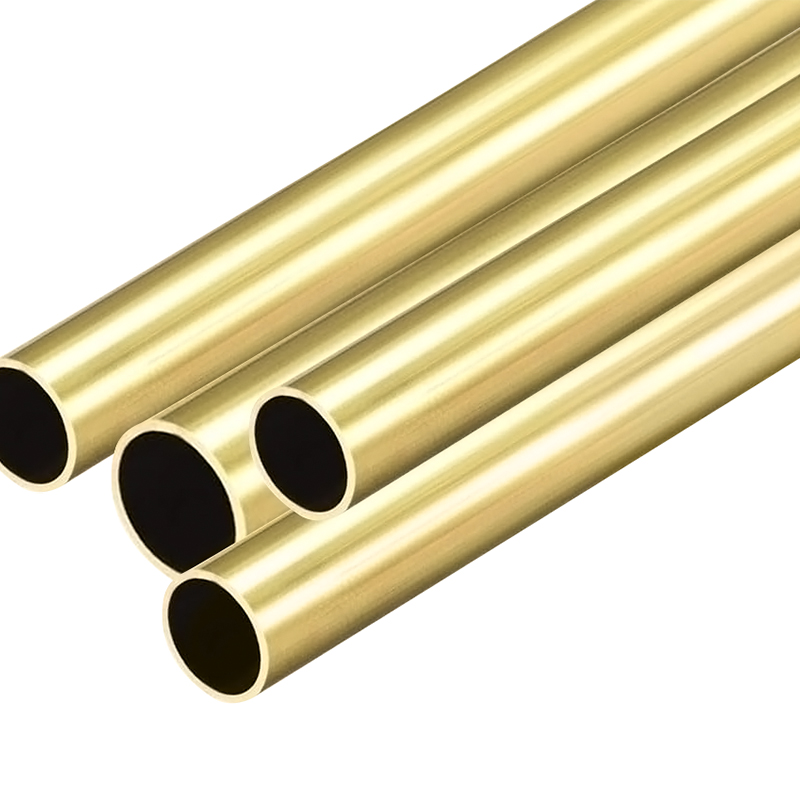 Tubo in ottone con precisione dimensionale e pulizia superficiale Questo tubo in ottone, disponibile nei gradi H62, H63 e H65 con diametro esterno da 1,8 a 80 mm e parete da 0,3 a 12 mm, garantisce dimensioni costanti e pulizia per una brasatura affidabile nei sistemi ad alta pressione. Visualizza il prodotto → prodotti in leghe standard come H62 o H65 e in grado di fornire gruppi di tubi pronti per la brasatura con una preparazione delle estremità coerente. La stessa fabbrica che fornisce i tubi in ottone spesso dispone delle conoscenze del processo necessarie per consigliare il corretto design del riempitivo e del giunto per la vostra applicazione specifica.
Per le applicazioni che coinvolgono sistemi ad alta pressione o trasferimento di calore critico, come nei condensatori o negli evaporatori, la precisione dimensionale del tubo e la pulizia della superficie influiscono direttamente sulla qualità della brasatura. L'approvvigionamento da una struttura che controlla queste variabili internamente riduce il rischio di guasti sul campo.
Il successo della brasatura dell'ottone si riduce a tre passaggi non negoziabili. Per prima cosa, scegli il metallo d'apporto contenente argento corretto e applica un flusso ad alta temperatura che corrisponda al grado dell'ottone. In secondo luogo, progettare il giunto con il gioco e la lunghezza di sovrapposizione adeguati per consentire all'azione capillare di svolgere il proprio lavoro. In terzo luogo, riscaldare uniformemente e fermarsi immediatamente una volta che il riempitivo scorre. Le migliori brasature sono invisibili all'interno del giunto: il riempitivo visibile all'esterno di solito segnala troppo calore o troppo riempitivo.
Se hai bisogno 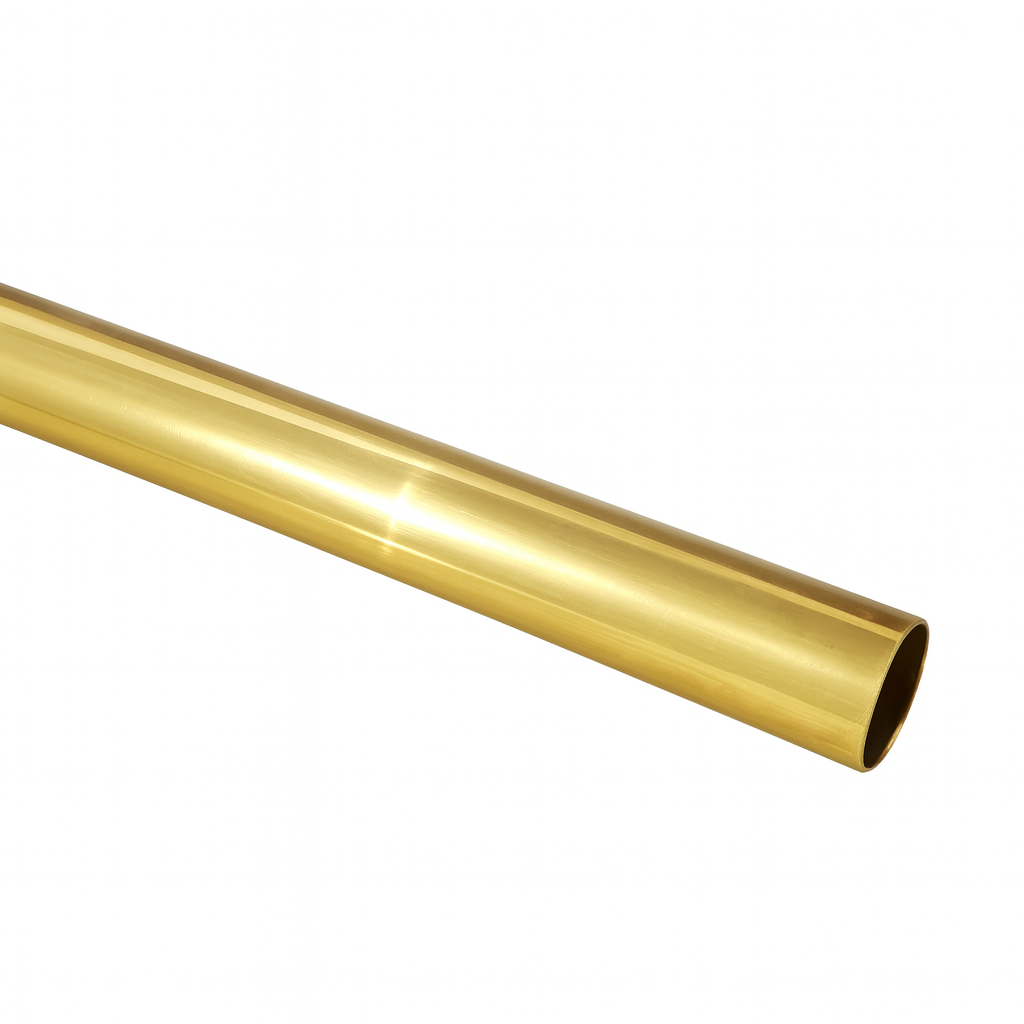 Tubo in ottone H65 (C27000) per un controllo costante della brasatura Il tubo in ottone H65 offre un equilibrio tra resistenza e duttilità con spessore della parete e composizione della lega stabili, facilitando il controllo dei parametri di brasatura per assemblaggi con tolleranze strette. Visualizza il prodotto → e assemblaggi che soddisfano tolleranze ristrette, prendere in considerazione la collaborazione con un produttore che controlla sia la qualità del materiale che i parametri di brasatura. Quando lo stesso tubo di ottone ha uno spessore di parete e una composizione della lega coerenti, il processo di brasatura diventa molto più facile da controllare. Questa coerenza fa la differenza tra uno spinello che fa bella figura in panchina e uno che mantiene la pressione per anni sul campo.
Cos'è un tubo di rame a parete spessa? Il tubo di rame a parete spessa, noto anche come tubo di rame a parete spessa senza cucitura, è un tubo metallico ad alte prestazi...
Vedi dettagli
Panoramica e importanza del tubo capillare di rame Nei moderni sistemi di controllo industriale e di controllo della precisione, la miniaturizzazione e l'elevata precisi...
Vedi dettagli
Cos'è un tubo di rame? Analisi della composizione del materiale e caratteristiche di base Definizione del tubo di rame Il tubo di rame è un oggetto tubolare fatto di ...
Vedi dettagli
Comprensione delle provette quadrate di rame: composizione, voti e applicazioni tipiche Tubi quadrati di rame sono estrusioni specializzate che combinano la conduttivit...
Vedi dettagli
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Tutti i diritti riservati.

